

Szacowanie zapotrzebowania na płytę meblową dla zabudów na wymiar
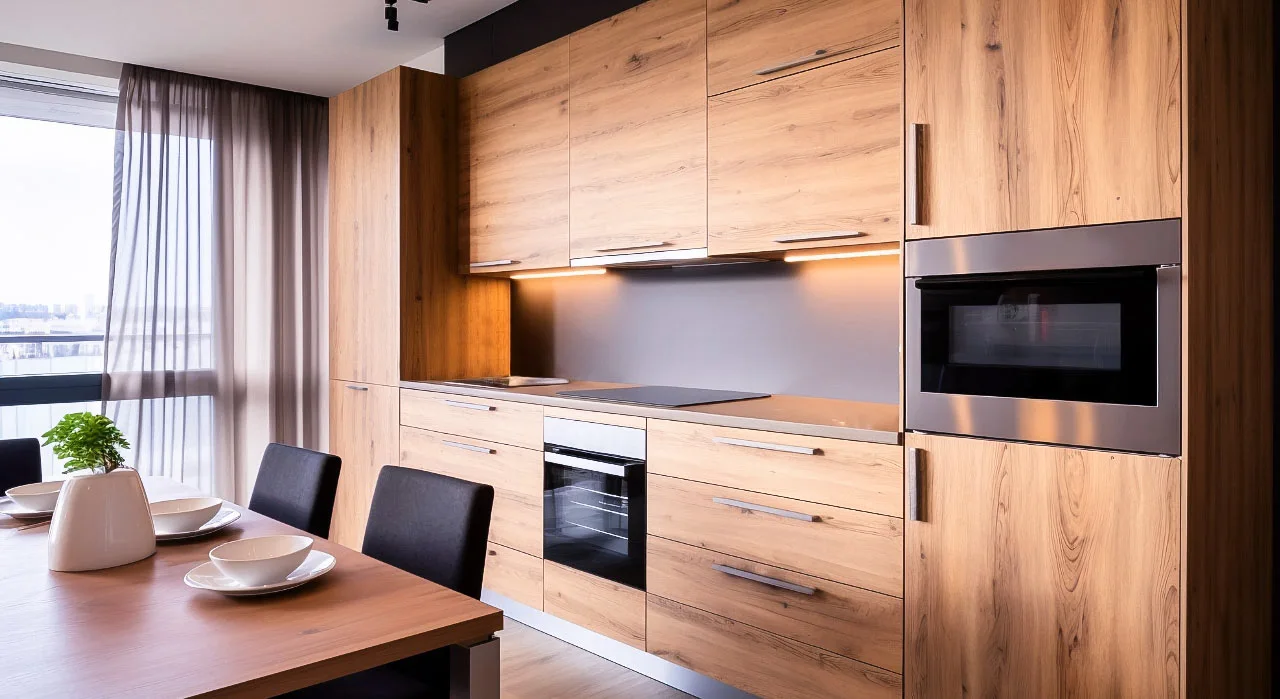
Projektowanie zabudowy kuchennej i łazienkowej na wymiar wymaga precyzyjnego określenia ilości potrzebnego materiału. Nasz kalkulator powierzchni płyt meblowych pozwala na dokładne wyliczenie metrów kwadratowych (m2) niezbędnych do wykonania korpusów, frontów oraz elementów wewnętrznych. Dzięki zaawansowanym algorytmom narzędzie uwzględnia nie tylko wymiary formatek, ale również kluczowe straty technologiczne wynikające ze specyfiki produkcji stolarskiej.
Jak działa algorytm kalkulatora powierzchni płyt?
Obliczenia opierają się na dekompozycji każdego ciągu szafek na pojedyncze elementy konstrukcyjne. Narzędzie dzieli zabudowę na trzy główne strefy: szafki dolne (baza pod blat), szafki wiszące oraz szafy wysokie (tzw. słupki). Dla każdej z tych sekcji wyliczana jest powierzchnia netto wieńców, boków oraz trawersów, przy założeniu wykorzystania standardowej płyty o grubości 18 mm. Wynik netto to czysta powierzchnia formatek, do której następnie doliczane są zmienne technologiczne.
Struktura zużycia płyty meblowej
Szacunkowy podział procentowy materiału w typowej zabudowie kuchennej.
Boki, wieńce, półki i szuflady z płyty bazowej.
Drzwiczki, cokoły dolne i blendy maskujące.
Ścinki z rozkroju i rzaz maszyny tnącej.
Specyfika obliczeń dla szafek wiszących i słupków
Zabudowa górna oraz wysokie szafy gospodarcze charakteryzują się odmiennymi proporcjami zużycia płyty. Szafki wiszące zazwyczaj posiadają mniejszą głębokość (standardowo około 32 cm), co sprawia, że ich wieńce i boki zajmują mniej powierzchni na arkuszu. Z kolei słupki wysokie, przeznaczone na przykład pod zabudowę lodówki czy piekarnika, generują największe jednostkowe zapotrzebowanie na materiał. Ich boki pionowe mogą sięgać nawet 280 cm wysokości, co nierzadko wymusza cięcie wzdłuż dłuższego boku pełnego arkusza płyty. Algorytm sumuje te wartości, uwzględniając sztywne głębokości dla poszczególnych stref (58 cm dla słupków), aby precyzyjnie oddać rzeczywiste wymiary formatek.
Wpływ technologii rozkroju na ostateczne zużycie materiału
Wybór maszyny do rozkroju ma krytyczne znaczenie dla optymalizacji ułożenia formatek na arkuszu. Tradycyjna piła formatowa wymaga cięcia od krawędzi do krawędzi (tzw. cięcie przelotowe), co generuje większą ilość ścinek. Z kolei technologia rozkroju CNC pozwala na dowolne wycinanie kształtów za pomocą frezu, co znacznie zagęszcza układ elementów i minimalizuje puste przestrzenie między formatkami.
- Wysoka optymalizacja - możliwość układania formatek jedna w drugiej.
- Mniejsze zużycie - oszczędność materiału przy skomplikowanych projektach.
- Cięcie przelotowe - wymusza linie cięcia przez całą długość arkusza.
- Większy margines - konieczność formatowania brzegów z każdej strony.
Co uwzględnić podczas planowania wymiarów?
Aby wynik był maksymalnie precyzyjny, należy poprawnie zdefiniować parametry szafek. Podstawą jest łączna długość ciągów roboczych podana w metrach bieżących. Narzędzie przelicza te wartości na średnią szerokość modułu (przyjmując standardowe 60 cm), co pozwala estymować liczbę pionowych przegród i boków. Dodatkowo, głębokość szafek dolnych (zazwyczaj od 51 do 56 cm bez frontu) bezpośrednio definiuje pole powierzchni największych elementów nośnych.
Jeśli projekt zakłada wykorzystanie dekorów drewnopodobnych z wymogiem zachowania spójnego rysunku słojów na frontach (np. dąb halifax), algorytm dolicza dodatkowy narzut w wysokości 8%. Wynika to z faktu, że formatki muszą być zorientowane w jednym kierunku, co drastycznie pogarsza możliwości optymalizacyjne programu do rozkroju.
Kluczowe parametry obliczeniowe
Zestawienie najważniejszych zmiennych wpływających na metraż płyty w algorytmie.
Zmienne ukryte i wyposażenie wewnętrzne
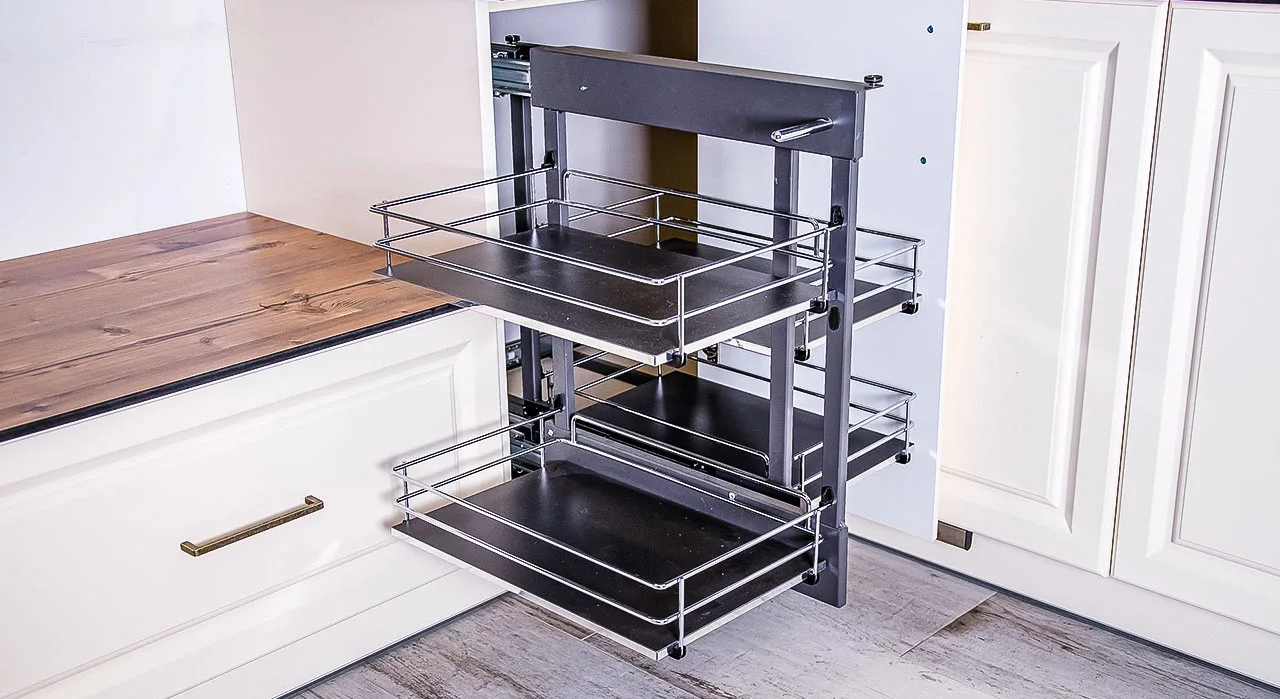
Metraż płyty to nie tylko zewnętrzne powłoki. Wnętrze szafek potrafi pochłonąć znaczną część zamówienia. Każda dodatkowa półka oraz szuflada (wykonana z płyty 18 mm, a nie z systemowych boków metalowych) to kolejne decymetry kwadratowe. Ponadto, decyzja o zastosowaniu wzmocnionych pleców z płyty 18 mm zamiast standardowej cienkiej płyty HDF 3 mm może zwiększyć zapotrzebowanie materiałowe na korpusy o kilkanaście procent.
Optymalizacja zużycia materiału w praktyce
Projektując meble, warto zwracać uwagę na detale konstrukcyjne, które mogą niepotrzebnie podbijać zużycie surowca. Fronty wycinane z tej samej płyty co korpus, cokoły oraz pogrubiane boki widoczne (blendy) są wysoce estetyczne, ale wymagają rezerwacji dodatkowych metrów kwadratowych. Poniższe zestawienie ułatwi podjęcie optymalnych decyzji projektowych.
- Stosowanie pleców z płyty HDF 3 mm w standardowych szafkach dolnych i górnych.
- Wybór rozkroju w technologii CNC Nesting dla skomplikowanych układów i dużej liczby małych formatek.
- Wymóg ścisłej kontynuacji usłojenia na wysokich zabudowach (słupkach).
- Budowa szuflad w całości z płyty 18 mm zamiast wykorzystania gotowych systemów z cienkim dnem.
Jeśli wynik brutto (wraz z odpadem) przekracza 25 m2, oznacza to zapotrzebowanie na więcej niż 4 standardowe arkusze płyty o wymiarach 2800x2070 mm. W takich przypadkach należy uwzględnić logistykę transportu wielkogabarytowego oraz nośność stropów i pojemność wind w miejscu montażu docelowego.